

 中文简体
Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Lebensmittel für belgische Waffeln: Beschaffungsleitfaden für Käufer gewerblicher Waffeleisen


Oct 05, 2026
Das Frühstückseinkaufsteam einer Hotelgruppe schickte einmal eine Anfrage, die fast komisch kurz war: 800 Einheiten, 220–240 V, Gitter tief genug für 120 g Teig, Lieferung innerhalb von drei Wochen. Kein Rezept beigefügt. Keine Mehlangabe. Dieses Team hat etwas verstanden, was Erstkäufer normalerweise auf die harte Tour lernen müssen: Bei der kommerziellen Herstellung von belgischen Waffeln legt die Maschine die Obergrenze für die Qualität fest, lange bevor das Rezept dies tut. Ein flaches Gitter verwandelt eine belgische Waffel in einen Pfannkuchen mit eingepresstem Muster. Ein langsames Heizelement verwandelt eine knusprige Schale in eine gedämpfte Mitte. Ein Scharnier, das um einen halben Millimeter aus der Ausrichtung gerät, erzeugt eine blasse Seite und eine verbrannte Seite, Charge für Charge, und selbst noch so viel Rezeptoptimierung kann das Problem nicht beheben.
Dieser Leitfaden richtet sich an die Personen, die diesen Kauf tatsächlich unterzeichnen: Markeninhaber, Importeure, Vertriebskanalkäufer, Produktmanager und Private-Label-Teams. Es geht darum, welche Anforderungen belgische Waffeln wirklich an die Hardware stellen, wie die Maschinen im Inneren aufgebaut sind, welche Spezifikationen in der Werkstatt eines Lieferanten gemessen werden müssen und wo sich die stillen Kosten verbergen. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) entwickelt und fertigt seit 2021 Waffeleisen als Teil einer breiteren Küchengerätelinie, zu der auch Kaffeemaschinen, rauchfreie Grillpfannen für den Innenbereich und Dampfgarer gehören. Daher stammen die folgenden Beispiele aus Produktionserfahrungen und nicht aus Katalogkopien.
Wenn Sie nur Zeit haben, eine Sache an einer Beispielmaschine zu überprüfen, überprüfen Sie das Raster. Ein belgisches Waffelgitter ist typischerweise 16 mm bis 18 mm tief, etwa doppelt so tief wie ein standardmäßiges amerikanisches Waffelgitter mit 8 mm bis 10 mm. Dieser Unterschied ist nicht dekorativ. Durch das zusätzliche Volumen kann sich ein Teig von 90 g bis 130 g nach oben ausdehnen, ohne dass der Rand überläuft. Es entsteht eine höhere Tasche, die den Dampf lange genug hält, um die Innenstruktur zu fixieren, und die Außenfläche lange genug mit der heißen Platte in Kontakt hält, um eine trockene, knusprige Hülle zu bilden, während die Krume offen bleibt. Wenn eine Marke versucht, eine „belgische“ Waffel zu verkaufen, die auf einem flachen Teller zubereitet wird, ist das Ergebnis eine dichte, puddingartige Scheibe mit einem flachen Aufdruck, und die Wiederholungskaufraten sinken innerhalb einer einzigen Saison.
Die Rastertiefe allein reicht nicht aus. Drei weitere Variablen entscheiden darüber, ob die Maschine die Qualität über eine Schicht hinweg halten kann:
Käufer fragen häufig nach einem „belgischen Waffeleisen“, ohne sich darüber im Klaren zu sein, dass die beiden klassischen belgischen Stile eine unterschiedliche Plattengeometrie, ein unterschiedliches Temperaturverhalten und eine unterschiedliche Verpackung erfordern. Brüsseler Art ist die leichtere, rechteckige Waffel mit tiefen Taschen, die am häufigsten mit Puderzucker, Schlagsahne, Erdbeeren oder Schokoladensauce serviert und mit Messer und Gabel gegessen wird. Die Lütticher Art ist dichter, süßer und hat unregelmäßige Konturen. Sie besteht aus einem Brioche-ähnlichen Teig mit Perlzucker, der auf dem Teller karamellisiert und eine leicht knusprige, zähe Außenseite erzeugt. Normalerweise wird es ohne Belag aus der Hand gegessen.
| Attribut | Brüsseler Stil | Lütticher Stil | Amerikanische Standardwaffel |
|---|---|---|---|
| Typische Rastertiefe | 16–18 mm | 13–16 mm, oft rund oder oval | 8–10 mm |
| Grundmischung | Hefe- oder geschlagener Eierteig | Teig mit Perlzucker | Chemisch gesäuerter Teig |
| Süße | Licht; Süße kommt durch Toppings | Hoch; Zucker ist im Teig | Mittel bis hoch |
| Wie es serviert wird | Überzogen, mit Belag, Besteck | In der Hand gehalten, oft verpackt | Überzogener oder gefrorener Einzelhandel |
| Teig- oder Teiggewicht | 90–130 g pro Waffel | 80–110 g pro Waffel | 60–90 g pro Waffel |
| Hauptauswirkungen auf die Hardware | Tiefe Teller, starke Wärmerückgewinnung, gute Abgabe | Plattenoberfläche, die Zuckerkaramellisierung verträgt und sich leicht reinigen lässt | Flache Platten, schnelle Zykluszeiten |
Die praktischen Konsequenzen für eine Kaufentscheidung sind klar. Ein Lütticher Programm benötigt eine Plattenbeschichtung, die wiederholtem Kontakt mit geschmolzenem Zucker standhält, und eine Reinigungsroutine, die Karamell entfernt, bevor es verkohlt. Ein Brüsseler Programm erfordert Plattentiefe und Wärmerückgewinnung, da der Teig feuchter und der Guss größer ist. Die Bestellung einer Maschine, die beide Stile abdeckt, bedeutet in der Regel, bei einem davon Kompromisse einzugehen.
Ein Waffeleisen ist ein geschlossenes Wärmesystem. Zwei Heizelemente, eines in der oberen und eines in der unteren Platte, werden von einem Thermostat gesteuert. Preiswerte Maschinen verwenden einen Bimetall-Thermostat mit breiter Totzone; Bessere Maschinen verwenden einen NTC-Thermistor mit elektronischer Steuerung, der die Platte auf etwa plus oder minus 5 °C statt auf plus oder minus 15 °C hält. Das sichtbare Ergebnis einer breiten Totzone ist eine inkonsistente Bräunung: Die erste Waffel nach dem Aufleuchten der Bereitschaftsanzeige ist blass, die nächste dunkel, und die Bediener beginnen, dies auszugleichen, indem sie in zufälligen Momenten den Deckel öffnen. Eine detaillierte Anleitung zum Ablauf vom Kaltstart bis zum Bereitschaftssignal finden Sie im technischen Hinweis der Website Das Funktionsprinzip eines Waffeleisens durchbricht den Kreislauf Schritt für Schritt.
Bei einer Maschine mit fester Platte liegt der Teig einfach im unteren Gitter und verteilt sich unter seinem Eigengewicht. Beim Schließen des Deckels wird der Teig von der Mitte nach außen gedrückt, sodass die Ränder oft dünner und dunkler sind als die Mitte. Wende- und Drehmechanismen lösen dieses Problem mechanisch. Durch Drehen der Platten um 180 Grad wird der Teig durch die Schwerkraft gleichmäßig in beide Gitter gezogen und eine symmetrische Waffel mit gleicher Bräunung oben und unten entsteht. Vertikale Flip-Designs erzielen das gleiche Ergebnis und beanspruchen gleichzeitig weniger Platz auf der Theke, was in Cafés mit begrenzter Arbeitsfläche wichtig ist. Ein von einem Motor angetriebener Drehmechanismus ist die Option mit der höchsten Wiederholgenauigkeit im Großserienbetrieb, da der Bediener nicht daran denken muss, die Maschine im richtigen Moment zu drehen.
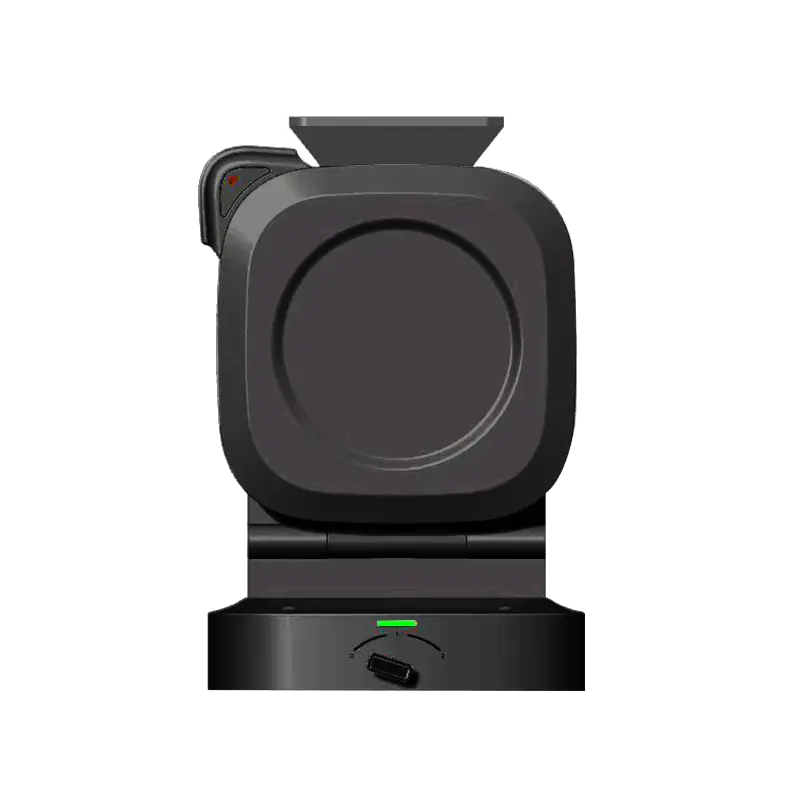 2-seitiger, quadratischer, rotierender Waffeleisen Schlichtes Aussehen, stilvoll und großzügig. Vertikale Fütterung, voll und gleichmäßig. Kantenversiegelung, um ein Überlaufen zu verhindern und das Austreten von Flüssigkeit zu verhindern. Zweistufige Mediation, Automatisierung... Produkt anzeigen →
Maschinen dieser Klasse kombinieren typischerweise eine zweiseitig quadratische rotierende Baugruppe mit einer Zeitschaltuhr und einer beschichteten Druckgussplatte. Sie werden am häufigsten für Frühstückslinien und Desserttheken in Hotels gewählt, wo in Spitzenzeiten zwei oder drei Waffeln pro Minute hergestellt werden müssen.
Beschichtungen werden normalerweise mit einer Dicke von 20 bis 35 Mikrometern in zwei oder drei Schichten aufgetragen. Standard-PTFE-Systeme geben den Teig sauber ab und verarbeiten die typische Teigchemie gut. Keramik- und Sol-Gel-Beschichtungen sind kratzfester, können jedoch früher an Trennleistung verlieren, wenn der Bediener Metallzangen verwendet. In beiden Fällen ist der Fehlermodus derselbe: Sobald die Beschichtung abzublättern beginnt, klebt der Teig fest, der Bediener kratzt stärker und die Platte verschlechtert sich schnell. Designs mit abnehmbaren Platten verändern die Wartungsökonomie völlig, da eine abgenutzte Platte ausgetauscht werden kann, ohne das Gerät zu verschrotten.
Die Zykluszeit ist die einzige Zahl, die darüber entscheidet, wie viele Maschinen ein Standort benötigt, und sie variiert zwischen den Maschinenklassen weitaus stärker, als Käufer erwarten. Die Tabelle unten zeigt typische Backzyklen, gemessen vom Guss mit kaltem Teig bis zur fertigen Waffel, basierend auf einem Guss von 110 g nach Brüsseler Art bei einer Plattentemperatur von etwa 190 °C. Behandeln Sie die Werte als Planungsbereiche und nicht als feste Versprechen, da der Feuchtigkeitsgehalt des Teigs, der Zuckergehalt und die Temperatur des Starttellers das Ergebnis beeinflussen.
Drei Dinge fallen bei dieser Verteilung auf. Erstens ist der Abstand zwischen der schnellsten und der langsamsten Klasse mehr als doppelt so hoch, was bedeutet, dass für den gleichen Frühstücksbedarf je nach gewähltem Format zwei oder fünf Maschinen erforderlich sein können. Zweitens besteht der Unterschied nicht nur in der Heizleistung; Die Dreh- und Wendeformate verringern außerdem die Totzeit, die der Bediener damit verbringt, darauf zu warten, dass der Deckel im richtigen Moment geöffnet wird, sodass sich neben dem Durchsatz auch die Arbeitseffizienz verbessert. Drittens verlängert sich das Erholungsintervall zwischen den Güssen bei leichteren Maschinen tendenziell schneller, so dass ein Gerät, das beim Frühstücksstart auf dem Papier ausreichend aussieht, zum Höhepunkt der Servicezeit ins Hintertreffen geraten kann. Bei der Kapazitätsplanung ist es sicherer, den Durchsatz der vierten Waffel in Folge statt der ersten zu modellieren und für Standorte, die mehr als etwa 150 Waffeln pro Tag servieren, eine Standby-Maschine vor Ort zu behalten.
Belgische Waffeln werden über sehr unterschiedliche Vertriebskanäle vertrieben, und jeder Kanal erfordert seine eigene Ausrüstungslogik. Wenn Sie wissen, welchen Kanal Sie beliefern, können Sie eine Spezifikation am schnellsten eingrenzen.
Die industrielle Produktion gefrorener Waffeln erfolgt in Durchlauföfen und nicht in Geräten mit Scharnieren. Dort stehen einheitliche Backprofile und schnelles Einfrieren im Vordergrund und der Gerätekauf ist eher ein Anlagenbauprojekt als eine Gerätebestellung. Dieses Segment überschneidet sich selten mit den hier besprochenen Tischmaschinen, es lohnt sich jedoch, dies deutlich zu sagen, damit Käufer die beiden Lieferketten nicht verwechseln.
Eine Frühstücksstation in einem Hotel benötigt Maschinen, die den täglichen Gebrauch durch rotierendes Personal mit minimaler Schulung überstehen. Das bedeutet klare Bereitschaftsanzeigen, zeitgesteuerte Backzyklen, Platten, die sich zuverlässig lösen, und ein Design, das sich schnell abwischen lässt. Die Lautstärke ist moderat, aber kontinuierlich, daher ist eine rotierende Maschine mit starker Wärmerückgewinnung normalerweise die bessere Wahl als eine schnelle Maschine, deren Temperatur schwankt.
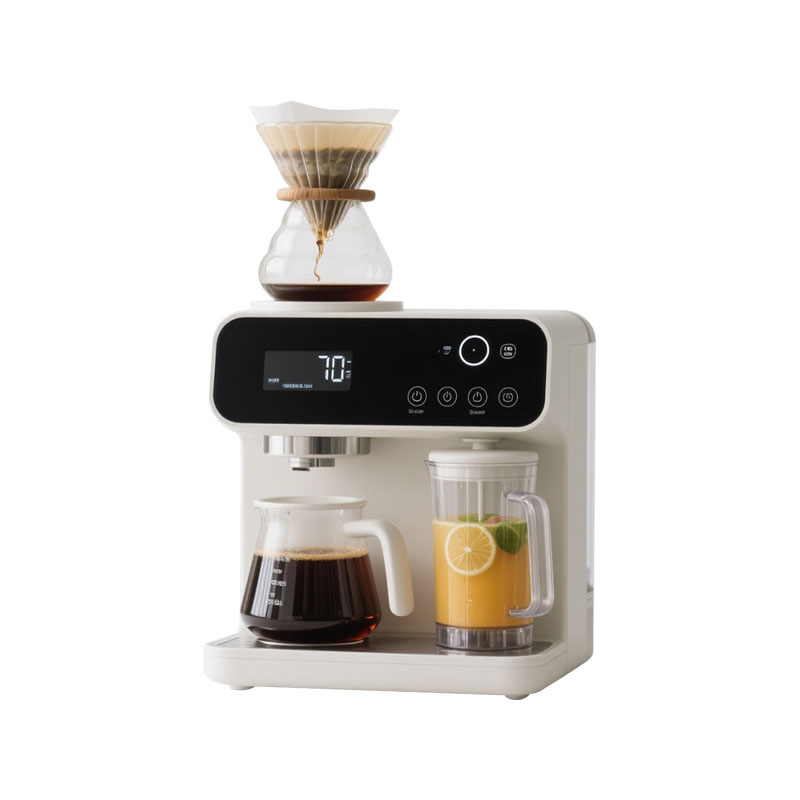 Multifunktionale Kaffeemaschine mit Tropffilter und großer Kapazität 1. Hohe Effizienz und große Kapazität: 1,8 l transparenter Wassertank, kann 12 Tassen Kaffee auf einmal zubereiten, handelsübliche Strömungspumpe kann eine schnelle Extraktion in 5 Minuten erreichen. Produkt anzeigen →
Frühstückszubehör wird normalerweise in Gruppen gekauft, und eine Waffelstation steht fast immer neben einer Kaffeestation. Käufer, die ein komplettes Buffetsortiment aufbauen, kaufen oft gleich in der gleichen Bestellung eine Tropffilterkaffeemaschine mit großem Fassungsvermögen, was die Versandkosten senkt, die Ersatzteilliste vereinfacht und die visuelle Sprache der Theke konsistent hält.
Diese Betreiber leben vom Durchsatz zu Spitzenzeiten. Ein Kiosk, der handgehaltene Lütticher Waffeln verkauft, benötigt eine Maschine, die zwei Stunden lang ununterbrochen läuft, schnell durchläuft und das Karamell leicht herausnimmt. Ein Dessertcafé, das Brüsseler Waffeln serviert, benötigt für die fotografische Präsentation eine gleichmäßige Bräunung und eine Maschine, deren obere Platte angepasst oder ausgetauscht werden kann.
Lieferanten belgischer Waffel-Vormischungen und gießfertigem Teig haben ein ungewöhnliches Interesse an Hardware: Ihre Produktleistung wird an Geräten beurteilt, die sie nicht kontrollieren. Eine für ein 18-mm-Gitter ausgelegte Vormischung verhält sich auf einer 14-mm-Platte anders, und ein Teig, der sich bei 185 °C gut gießen lässt, kann bei 205 °C brennen. Seriöse Vormischungslieferanten geben die Maschinenparameter auf der Packung an, und einige stellen neben ihren Mischungen auch Maschinen zur Verfügung, um das gewünschte Ergebnis zu erzielen.
Sobald die Spezifikation klar ist, wird die Lieferantenbewertung zum entscheidenden Schritt. Preisunterschiede zwischen Angeboten von 20 bis 30 Prozent werden in der Regel durch Plattenmaterial, Thermostattyp, Beschichtungsdicke und die Tatsache erklärt, dass der Lieferant seine eigenen Werkzeuge kontrolliert. In der folgenden Tabelle sind die Prüfungen aufgeführt, die einen stabilen Langzeitpartner von einem reinen Montagehändler unterscheiden.
| Überprüfen | Worauf Sie achten sollten | Warum es kommerziell wichtig ist |
|---|---|---|
| Eigene Werkzeuge und Druckguss | Eigener Formenbau und Magnesium-Aluminium-Komponentenbearbeitung | Werkzeugänderungen, Überarbeitungen der Plattengeometrie und die Lieferung von Ersatzplatten bleiben unter Kontrolle und sind nicht von Dritten abhängig |
| Lieferkette für Beschichtungen | Bekannte Beschichtungsmarke, angegebene Mikrometerdicke, dokumentierter Aushärtungsprozess | Bestimmt die Freisetzungsleistung und die realistische Lebensdauer des Geräts |
| Elektrische Inline-Prüfung | Hochspannungs-, Erddurchgangs- und Leckstromprüfungen an jeder Einheit | Reduziert das Risiko einer Sendungsablehnung beim Zielzoll oder bei der Qualitätskontrolle im Einzelhandel |
| Kalibrierung des Thermostats | Aufgezeichnete Plattentemperatur am Sollwert, mit Toleranzbereich | Konsistente Bräunung über eine Produktionspartie und über alle Jahreszeiten hinweg |
| Verpackungs- und Falltests | Kartonprüfung im ISTA-Stil, Eckenschutz, Zubehörsicherung | Oberflächenschäden und verbogene Scharniere gehören zu den häufigsten Garantieansprüchen |
| Ersatzteilpolitik | Verfügbarkeit von Platten, Thermostaten, Knöpfen und Füßen für einen definierten Zeitraum | Schützt den After-Sales-Ruf der Marke in Märkten mit langer Produktlebensdauer |
| Dokumentierter Produktionsprozess | Veröffentlichte Herstellungs-, Test- und Qualitätskontrollverfahren | Gibt dem Käufer etwas Konkretes zur Prüfung statt einer mündlichen Zusicherung |
Hier sind Besuche vor Ort wichtiger als in den meisten Gerätekategorien, da die Fehlerursachen physischer Natur sind. Fragen Sie nach einer Besichtigung des Druckgussbereichs, der Beschichtungslinie und des End-of-Line-Prüfstands. Fragen Sie den Lieferanten, wie er die Plattenebenheit misst, und lassen Sie sich das Messgerät zeigen. Ein Hersteller mit einer echten Werkzeugbauwerkstatt wird diese Fragen in bestimmten Zahlen beantworten; Ein Handelsunternehmen wird allgemein antworten. Die des Unternehmens Herstellungs- und Qualitätskontrollprozess ist ein nützlicher Ausgangspunkt dafür, wie ein ordnungsgemäß dokumentierter Produktionsfluss aussieht, und es lohnt sich, diesen Fluss mit dem zu vergleichen, was Sie vor Ort beobachten.
Für Käufer, die Großbestellungen aufgeben, sind drei kommerzielle Fragen ebenso wichtig wie die technischen: Wie hoch ist die realistische Vorlaufzeit für eine Nachbestellung, wie viel des Geräts wird im eigenen Haus oder extern hergestellt und was passiert, wenn eine Beschichtungscharge einen Salzsprüh- oder Haftungstest nicht besteht. Lieferanten, die alle drei Fragen ohne zu zögern beantworten, sind in der Regel diejenigen, die ihre Lieferversprechen während der Hochsaison einhalten.
Die meisten internationalen Käufer, die in diese Kategorie einsteigen, möchten kein bestehendes Katalogmodell mit einem neuen Logo. Sie wollen eine Maschine, die zur Position ihrer Marke, zum Spannungs- und Steckerstandard ihres Marktes und zu ihrer Verpackungsidentität passt. Das ist ein OEM- oder ODM-Gespräch, und es beginnt lange vor dem Kunstwerk.
Bei einer ODM-Vereinbarung besitzt der Hersteller bereits bewährte Plattformdesigns und passt diese an. Änderungen beschränken sich in der Regel auf Gehäusefarbe und -oberfläche, Griff- und Knopfdesign, Bedienfeldlayout, Timer- oder Displaykonfiguration, Plattengeometrie innerhalb der vorhandenen Werkzeugfamilie, Spannung und Frequenz, Steckertyp, Kabellänge und Verpackung. Dieser Weg ist schneller und kostengünstiger, da keine neue Form geschnitten wird, und eignet sich für Marken, die innerhalb weniger Monate von der Musterfreigabe zur ersten Lieferung übergehen möchten.
Ein vollständiges OEM-Programm beginnt mit einer neuen Form. Das bedeutet einen längeren Entwicklungszeitraum, eine Werkzeuginvestition und eine viel engere technische Zusammenarbeit. Dies bedeutet auch, dass der Käufer die Plattentiefe, das Gittermuster, die Scharnierarchitektur und die Position der Dampföffnungen steuern kann, die alle direkt die endgültige Waffel formen. Marken, die ein unverwechselbares Produkt oder eine Maschine herstellen, die mit einem proprietären Teig oder einer Vormischung kombiniert werden soll, gehen im Allgemeinen diesen Weg.
Ein Hersteller, der auch Magnesium-Aluminium-Formen und halbfeste Magnesium-Aluminium-Komponenten verarbeitet, kann bei der Plattenrevision schneller vorankommen, da die Werkzeugbestückung und die Teileproduktion in derselben Organisation angesiedelt sind. Für einen Käufer bedeutet dies kürzere Iterationszyklen während der Entwicklung und eine zuverlässigere Versorgung mit Ersatzplatten nach der Markteinführung. Es ist eines der wenigen Lieferantenattribute, das sowohl die Entwicklungsphase als auch die zehnjährige After-Sales-Phase verbessert.
Die meisten Beschaffungsprobleme in dieser Kategorie sind vorhersehbar und in der Preisspalte fast nie sichtbar. Die folgende Liste deckt die Probleme ab, die zu den meisten Ansprüchen, Rücksendungen und Rückbuchungen führen.
Keines dieser Risiken erfordert exotische Technik, um es zu verhindern. Sie erfordern einen Lieferanten mit einem dokumentierten Prozess und einen Käufer, der messbare Akzeptanzkriterien vorgibt, anstatt das gewünschte Ergebnis in Adjektiven zu beschreiben.
Wie ein Waffeleisen im Betrieb gereinigt wird, entscheidet darüber, wie lange die Beschichtung hält, und das wiederum entscheidet über die Gesamtbetriebskosten. Die Regeln sind einfach, werden aber in geschäftigen Küchen häufig ignoriert.
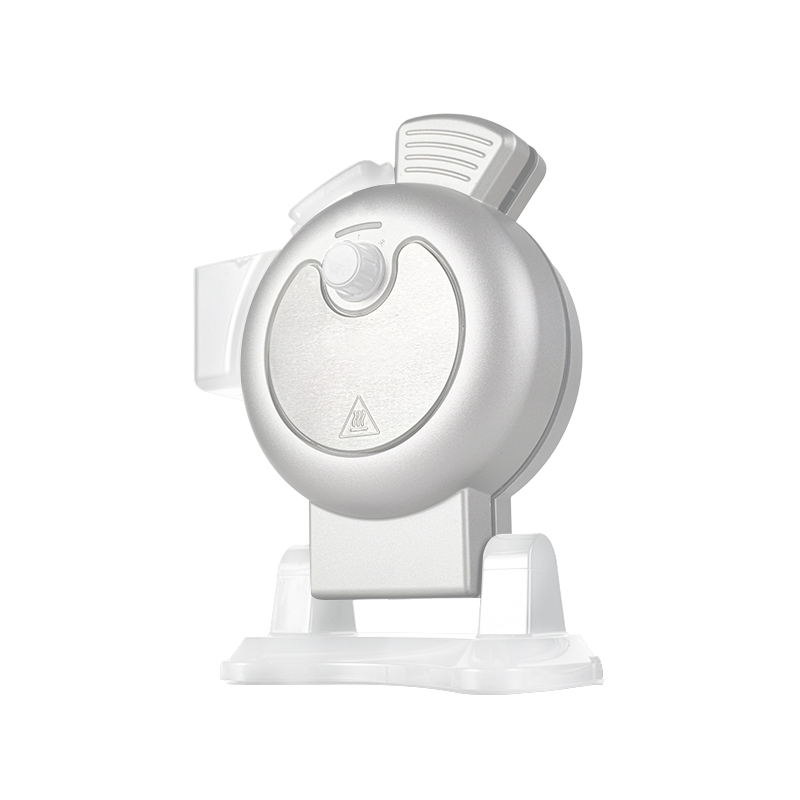 Multifunktionales Waffeleisen mit abnehmbaren Platten 1. Modisches und innovatives Erscheinungsbild, vertikales und horizontales Strukturdesign, vielfältige Funktionen. 2. 360 ° dreidimensionale zyklische Erwärmung, gleichmäßige Erwärmung, keine E... Produkt anzeigen →
Die Konstruktion mit abnehmbaren Platten verändert die Wartungsarithmetik in einer kommerziellen Umgebung. Anstatt ein Gerät auszumustern, wenn die Beschichtung irgendwann abgenutzt ist, tauscht der Bediener eine einzelne Platte aus und hält das Gehäuse, die Steuerplatine und die Heizelemente in Betrieb. Für Marken, die Hotels oder Caféketten unterstützen, reduziert diese Unterscheidung sowohl die Garantiekosten als auch die Menge der zurückgegebenen Einheiten.
Planen Sie für die Herstellung belgischer Waffeln im Brüsseler Stil eine Dicke von 16 mm bis 18 mm ein. Produkte im Lütticher Stil haben normalerweise eine Dicke zwischen 13 mm und 16 mm. Alles unter 12 mm ist ein Standard-Waffelgitter und erzeugt nicht die charakteristischen hohen Taschen oder den knusprigen bis weichen Texturkontrast, den Käufer mit belgischen Waffeln verbinden.
Eine motorisierte rotierende Tischmaschine mit guter Wärmerückgewinnung liefert typischerweise 20 bis 24 Waffeln pro Stunde bei einem Zyklus von 2,5 bis 3 Minuten. Eine leichte Maschine mit fester Platte liefert möglicherweise nur 12 bis 15 im gleichen Zeitraum. Basieren Sie bei der Kapazitätsplanung immer auf der vierten Waffel in Folge und nicht auf der ersten.
Für Handelsmarken benötigen Sie einen Hersteller, keinen Großhändler. Der Hersteller kontrolliert die Plattenbestückung, den Beschichtungsauftrag und die Thermostatkalibrierung. Dies sind genau die Variablen, die bestimmen, ob Ihr Markenprodukt eine konstante Leistung erbringt. Ein Großhändler kann Katalogbestände schnell liefern, aber in der Regel nicht die Plattengeometrie oder Beschichtungsspezifikation ändern.
Manuelle Wendemodelle reichen für bis zu etwa 60 Waffeln pro Tag aus, insbesondere wenn das Personal entsprechend geschult ist. Darüber hinaus beseitigt der rotierende Mechanismus Fehler bei der Zeiteinteilung des Bedieners, reduziert die Anzahl der abgelehnten Chargen und verkürzt die Einarbeitungszeit für neue Mitarbeiter, was in Gastronomiebetrieben mit hoher Fluktuation wichtig ist.
Die Anforderungen variieren je nach Markt. Europäische Märkte erwarten in der Regel eine CE-Kennzeichnung und die Einhaltung der geltenden Niederspannungs- und elektromagnetischen Verträglichkeitsrichtlinien. Nordamerikanische Käufer benötigen im Allgemeinen eine UL- oder ETL-Listung, und in anderen Regionen gibt es eigene Systeme. Fordern Sie Testberichte an, die genau das Modell und die Spannungsvariante abdecken, die Sie kaufen, und kein generisches Zertifikat für ein ähnliches Produkt.
Das ist möglich, aber nicht auf dem gleichen Qualitätsniveau. Lütticher Teig mit Perlzucker erfordert eine Plattenoberfläche, die Karamellisierung verträgt, während Brüsseler Teig eine größere Tiefe und eine schnellere Wärmerückgewinnung erfordert. Wenn beide Produkte auf Ihrem Speiseplan stehen, liefern zwei dedizierte Maschinen in der Regel eine bessere Konsistenz als eine Kompromisseinheit.
Eine angepasste ODM-Plattform kann innerhalb weniger Monate von der Spezifikation bis zur ersten Auslieferung übergehen. Bei einer neuen OEM-Form mit kundenspezifischer Plattengeometrie, Gehäuse und Bedienfeld fallen in der Regel mehrere Monate für die Werkzeugausstattung, Bemusterung und Validierung an, bevor mit der Serienproduktion begonnen wird.
Zumindest Ersatzplatten, Thermostate, Knöpfe, Füße und Kabel. Diese decken den Großteil der Feldausfälle ab und ermöglichen es einem Händler, die meisten Garantieprobleme vor Ort zu lösen, anstatt die Geräte grenzüberschreitend zurückzuschicken.
Die Reihenfolge, die am zuverlässigsten funktioniert, ist folgende: Zuerst die Waffelform festlegen, dann Gittertiefe, Plattenmaterial und Beschichtung festlegen, dann das Maschinenformat auswählen, das der erwarteten Tagesmenge entspricht, und erst dann mit der Angebotseinholung beginnen. Käufer, die dieser Reihenfolge folgen, erhalten in der Regel weniger Modelle, einfachere Ersatzteillisten und geringere Gesamtkosten pro servierter Waffel. Käufer, die mit dem Preis beginnen, entdecken das Rastertiefenproblem meist erst, nachdem der erste Container bereits gelandet ist.
Wenn Ihr Programm irgendwo zwischen einer angepassten Plattform und einem völlig neuen Design angesiedelt ist, besteht der nützlichste nächste Schritt darin, dem Hersteller eine kurze Beschreibung zu senden, in der Waffelstil, erwartetes Tagesvolumen, Spannungs- und Steckerstandard, Zielmärkte und Verpackungsanforderungen behandelt werden. Diese einzige Informationsseite reicht normalerweise aus, um das Feld auf zwei oder drei realisierbare Konfigurationen einzugrenzen und ein realistisches Angebot mit haltbaren Lieferzeiten zu erstellen.
Wir widmen uns der Herstellung von Küchengeräten, die von den Kunden sehr geschätzt werden
Folgen Sie unseren sozialen Medien, um mehr über unsere Updates zu erfahren


+86-13805815092

Nr. 11 Beihai Road, Xinqi Street, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China


